
方形利落还是圆边柔和?模具成型工艺深度解析,选对风格更高级
在工业设计与精密制造领域,产品边缘的形态处理直接决定了最终成品的视觉张力与触觉体验。方形边缘往往传递出严谨、高效与科技感的信号,常见于消费电子、医疗器械及高端机械结构件;而圆边设计则通过曲率的变化消解视觉锐度,赋予产品亲和力与安全性,广泛应用于家居用品、儿童玩具及人体工学接触面。这种风格差异并非仅停留在外观层面,其背后对应着截然不同的模具结构设计逻辑与成型工艺参数,直接关联到生产良率、脱模难度以及后期处理的成本结构。
模具工程师在前期设计阶段,需根据产品功能需求与美学定位,在分型面选择、滑块布局及冷却系统排布上进行针对性调整。方形结构通常要求更高的尺寸精度控制,因为直角处容易形成应力集中,且在注塑或压铸过程中,熔融材料在拐角处的流动行为与填充速度密切相关,稍有不慎便易产生缩痕或填充不足。相比之下,圆边设计对模具钢材的加工工艺提出了更高要求,尤其是小半径圆弧(R角)的CNC铣削或电火花加工(EDM)精度,直接决定了产品表面的光洁度与过渡平滑性。
方形边缘的模具设计与成型挑战
方形边缘的实现依赖于精确的型腔拼合与严格的垂直度控制。在注塑模具中,直角的形成通常需要利用镶件或精密的滑块机构来构建封闭的型腔空间。由于直角处缺乏自然的应力释放路径,模具设计时需特别注意浇口位置的优化,避免熔体直接冲击直角区域导致的气穴或焦烧现象。此外,方形结构的脱模斜度设计需格外谨慎,过小的斜度会导致顶出阻力增大,进而引发产品表面拉伤或变形,特别是在高粘度工程塑料如PC(聚碳酸酯)或PEEK(聚醚醚酮)的应用中,这一挑战尤为显著。
为了保障方形边缘的锐利度与尺寸稳定性,模具钢材的热处理与表面处理工艺至关重要。常用的P20、718或S136钢材在经过淬火与回火后,需进行镜面抛光或喷砂处理,以消除微观层面的粗糙度。对于高精度的方形结构,往往需要引入热流道系统以实现多点均匀进胶,减少熔接痕对直角区域美观度的影响。在实际生产中,方形边缘的合格率受环境温度、注塑压力波动及模具磨损程度的综合影响,因此需要建立严格的工艺窗口监控体系,确保每一模次产品的几何一致性。
圆边设计的工艺优势与实现路径
圆边设计在模具制造中主要通过R角(圆角半径)来实现,其核心优势在于改善材料流动性能并降低应力集中。在注塑成型过程中,圆角有助于熔体顺畅流动,减少湍流与空气卷入,从而提升产品内部结构的致密性。对于外观件而言,圆边能够避免光线在直角处的突兀反射,形成柔和的光影过渡,提升产品的视觉质感。在模具加工环节,圆角通常通过球头铣刀或成型刀具直接加工而成,相较于方形结构的复杂镶件配合,圆边设计往往能简化模具结构,降低组装难度与维护成本。
然而,圆边设计对模具钢材的加工精度与抛光工艺提出了更为细致的要求。小半径R角(如R0.2mm以下)在CNC加工中易产生刀具让刀现象,导致实际圆弧半径偏差,影响产品装配间隙。因此,精密模具常采用EDM工艺加工微小圆角,以确保形状精度。此外,圆边区域的抛光难度高于平面,需使用不同粒度的研磨膏进行多级抛光,直至达到镜面效果或特定的纹理效果。在脱模方面,圆边结构因接触面积相对较小且无锐角阻碍,通常具有更好的脱模性能,但需注意避免因圆角过大导致的冷却效率下降,从而影响生产节拍。
风格选择对生产效率与成本的影响
方形与圆边风格的选择不仅关乎美学,更直接映射到生产周期与制造成本。方形结构因对模具精度要求高、加工工序复杂(如需多道铣削与精细抛光),通常导致模具制造周期延长,初始投资成本较高。同时,方形边缘在批量生产中易因模具磨损导致直角钝化,需频繁进行模具维护或修模,增加了长期运营成本。相比之下,圆边设计在模具加工上更具效率,尤其是中等以上半径的圆角,可通过标准化刀具快速成型,缩短了模具交付时间。
从成型效率来看,圆边结构因流动阻力小、冷却均匀,往往能获得更短的注塑周期,提升单位时间内的产量。方形结构则需更精确的温度控制与压力调节,以避免翘曲变形,这在一定程度上限制了生产速度的提升。对于大规模量产项目,若产品允许采用圆边设计,通常能显著降低单件制造成本。反之,若品牌定位强调科技感与精密感,必须采用方形设计,则需在模具预算与生产良率上做好充分评估,通过优化流道设计与冷却系统来弥补工艺上的天然劣势。
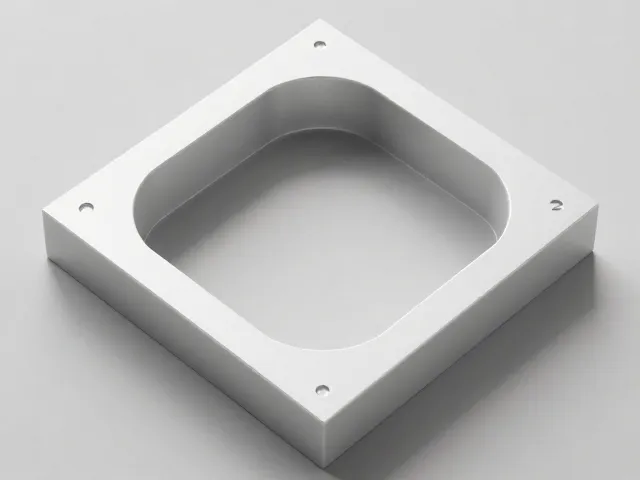
工艺匹配与后期处理的协同优化
无论选择方形还是圆边风格,后期处理工艺都是提升产品最终质感的关键环节。方形边缘常需进行去毛刺、倒角或喷砂处理,以去除模具合模线留下的飞边,并增强边缘的触感舒适度。对于高光要求的方形产品,还需进行真空镀膜或喷涂处理,以遮盖潜在的微观瑕疵。圆边设计则更多依赖抛光与纹理处理,如咬花(蚀纹)工艺可在圆角表面形成均匀的雾面效果,既掩盖加工痕迹,又提升防滑性能。后期处理的工艺选择需与模具表面状态紧密配合,以实现最佳的外观一致性。
在自动化生产场景中,边缘形态也影响着自动化上下料与检测的效率。方形结构因其几何特征明确,更易被视觉识别系统定位,适合高速自动化分拣与装配。圆边结构则需依赖更复杂的算法进行轮廓识别,或在模具中增加定位特征以辅助自动化操作。此外,边缘风格还需考虑与组装件的配合关系,方形边缘便于使用卡扣或螺丝固定,而圆边设计则更适合胶粘或超声波焊接工艺。因此,在模具成型工艺规划阶段,需综合考虑外观、功能、生产效率及组装便利性,实现全链路的工艺协同优化。